
Í framleiðslu á prjónavörum í atvinnuskyni hefur hver mínúta af óstýrðum niðurtíma véla bein áhrif á hagnaðarframlegð. Fyrir stjórnendur textílverksmiðja í helstu fatamiðstöðvum eins og Bangladess, Tyrklandi og Suðaustur-Asíu er stjórnun rekstrarkostnaðar háð tveimur mikilvægum mælikvörðum:lágmarka niðurtíma vélarinnarogað draga úr sliti á strokka nálinni.
Þegar keypt er nákvæmar vélar eins og EASTINO hringprjónavélarleggur grunn að rekstrarstöðugleika og til að ná hámarks arðsemi fjárfestingar þarf agað daglegt viðhald og fyrirbyggjandi stjórnun.
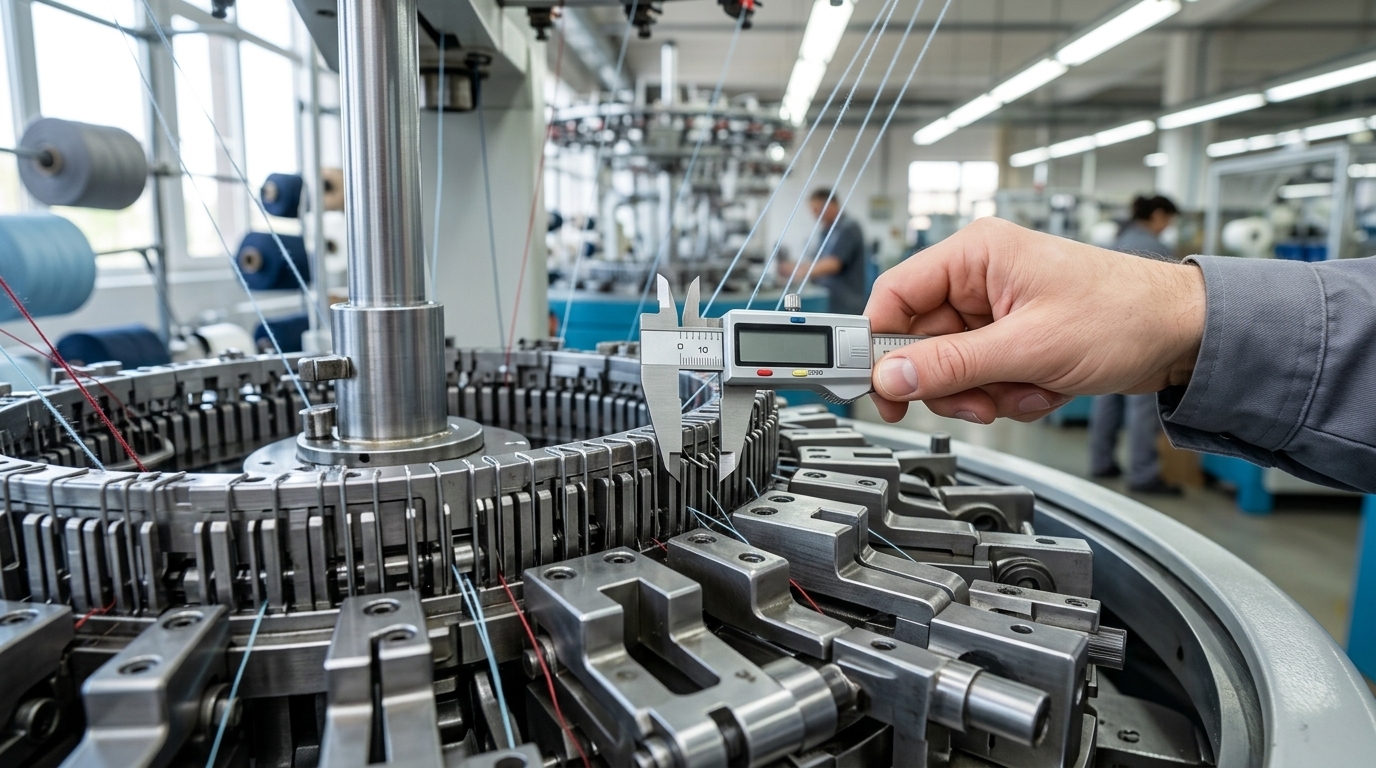
Byggt á tæknilegum viðbrögðum frá skilvirkum vefnaðarverksmiðjum um allan heim, er hér endanleg leiðarvísir um hvernig hægt er að lengja líftíma nála og draga úr kostnaðarsömum niðurtíma.
1. Skiptu frá innsæi yfir í gagnadrifna viðhaldsskráningu
Afkastamiklar vefnaðarverksmiðjur skera sig úr með nákvæmri rekstrarskráningu frekar en að reiða sig á innsæi rekstraraðila.
Skrá yfir niðurtíma vélarinnar
Stærstu verksmiðjurnar halda virka stafræna eða pappírs dagbók fyrir hverja ein- og tvöfalda jersey-vél í verksmiðjunni og fylgjast með fjórum kjarnavísum:
Niðurtímalengd og tímastimpill:Nákvæmar klukkustundir sem tapast hafa á hverri vakt.
Flokkun rótarorsökar:Brot á garni, brotin nál, bilun í smurningu eða rafmagnsviðvörun.
Leiðréttingaraðgerðir sem gripið var til:Kamstillingar, nálarskipti eða hreinsun á garnslóð.
Lausnartími:Tímabil sem þarf til að hefja framleiðslu á fullum hraða á ný.
Verkfræðileg innsýn:Ef nál brotnar ítrekað í nákvæmlega sama strokkrifinu innan 48 klukkustunda er það sjaldan tilviljunarkennt óheppni. Gagnaskráning leiðir strax í ljós undirliggjandi vandamál - eins og slitinn kambhluta, skemmdan sökku eða rusl í nálarrifinu - sem kemur í veg fyrir endurteknar skemmdir á hlutunum.
2. Staðlaðar viðhaldslotur (fyrirbyggjandi viðhaldsáætlun)
Ein helsta orsök mikils niðurtíma véla er að fresta skoðunum þar til viðvörun um galla í efni hljómar. Með því að innleiða skipulagt viðhaldsdagatal kemur í veg fyrir að gallar komi upp áður en þeir eiga sér stað.
Tæknileg leiðrétting á viðhaldslotum verksmiðjunnar:
Staðlaðar starfsvenjur í greininni kveða á um aðÞrif á vatni, alger olíuhreinsun og alger fjarlæging nálar/sökkva ætti að fara fram á 2.000 til 2.500 rekstrarstunda fresti (um það bil 3 til 4 mánaða fresti við samfellda notkun)—frekar en að bíða í 6 mánuði. Að bíða í 6 mánuði við 24/7 framleiðslu leiðir til uppsöfnunar þungrar olíuslams, varmaþenslu og ótímabærs bilunar á kambásnum.
Ráðlagður viðhaldsdagatal fyrir hringprjón:
| Viðhaldstíðni | Rekstrarleg áhersla og eftirlitsgátlisti | Aðalmarkmið |
| Hver vakt (8–12 klukkustundir) | Hreinsið flugnaló, athugið olíumagn í geyminum, prófið hreyfiskynjara fyrir garn og þrífið keramikgarnleiðarana. | Komdu í veg fyrir að garnspennan aukist og ló myndist ekki. |
| Á hverjum 500 rekstrarstundum | Athugið teygjanleika nálarlássins, athugið slit á veggjum sökkunnar og skiptið um beygðar eða slitnar nálar. | Fjarlægðu lóðréttar línur úr efni og lykkjubjögun. |
| Á 2.000–2.500 klukkustunda fresti | Ítarlegt viðhald: Athugaðu bil á milli kambása, spennu drifbeltisins, bil á milli hjóls og strokka,Algjör olíutankshreinsun og full ómskoðunarhreinsun með nál/sökkum. | Komið í veg fyrir stórfelld vélræn skemmd og viðhaldið nákvæmri GSM efnisins. |
3. Fínkorna nálastjórnunaraðferðir
Prjónar og sökkur eru stærsti rekstrarkostnaðurinn í hringprjónaframleiðslu. Til að lengja líftíma prjóna þarf strangar verklagsreglur í verksmiðjunni:
Blandið aldrei saman nálarlotum eða aldri:Að blanda saman glænýjum nálum og slitnum nálum í sama sívalningshluta veldur ójöfnum nálhæðum, sem leiðir til tafarlausra galla í efninu og hraðara slits á nálum sem liggja aðliggjandi nálum.
Kannaðu slit á burðarvirki áður en skipt er út:Þegar tæknimenn verða fyrir endurteknum nálbrotum verða þeir að skoða saumakambana, sökkhringinn og sívalningsraufina til að leita að skurðum eða málmögnum áður en ný nál er sett í.Varahlutir fyrir textíl.
Tryggið stöðuga sjálfvirka smurningu:Ófullnægjandi eða ófullnægjandi seigja olíunnar eykur hitanúning hratt. Hraðprjónavélar fyrir hringprjón þurfa hreina, skammtaða nálarolíu sem er hönnuð til að skola auðveldlega úr við frágang á prjónaefni.
4. Dæmisaga og arðsemi fjárfestingar: Að lengja líftíma nálar í verksmiðju í Bangladess
Áskorunin:Prjónaverksmiðja í Dhaka, sem rak 20 eldri einingar af einlita jersey-prjóni, upplifði mikla prjónanotkun (að meðaltali 1.200 prjónar voru skipt út á mánuði fyrir hverja vél) og tíð óskráð niðurtími varð fyrir áhrifum.
Lausnin:Myllan uppfærð íEASTINO prjónavélar fyrir einhliða Jersey-prjónog innleiddi strangt 2.000 klukkustunda fyrirbyggjandi olíuskipti og vaktskráningarkerfi.
Niðurstaðan:
Nálarnotkun:Lætt af42% innan fyrstu 90 daga, sem sparar yfir $14.000 árlega í varahlutum.
Vélaruppitími:Heildarhagkvæmni búnaðar (OEE) jókst úr 74% í 88%.
Endurgreiðslutímabil:Náði fullri arðsemi fjárfestingar innan10 mánuðirmeð styttri niðurtíma og sparnaði á varahlutum.
Niðurstaða: Rekstraragði mætir nákvæmniverkfræði
Að draga úr niðurtíma véla og nálanotkun krefst ekki of flókinna véla. Árangur felst í því að sameina nákvæman búnað með gagnaskráningu, stöðluðu viðhaldi, nákvæmri nálastjórnun og sjálfvirkri vöktun.
Bættu framleiðsluhagkvæmni þína með EASTINO
Viltu auka afköst verksmiðjunnar þinnar og draga úr rekstrarkostnaði?EASTINO Vélarskilar mikilli afkastagetuPrjónvélar fyrir stakar Jersey-prjónavélarogTvöföld Jersey prjónavélarsmíðað með langtíma endingu og lágan viðhaldskostnað að leiðarljósi.
Þarftu tæknilega leiðsögn eða sérsniðið tilboð í vélina?Hafðu samband við textílverkfræðiteymi okkar í dag til að fá sérfræðiaðstoð!
WhatsApp: https://wa.me/8618005950027
Email: sales@eastknittingmachine.com
Tengill í ævisögu: https://eastknittingmachine.com/
Birtingartími: 29. september 2026