
योग्य निवडणेगेज (ई)साठीवर्तुळाकार विणकाम मशीनहा एक महत्त्वाचा निर्णय आहे, जो कापडाची गुणवत्ता, उत्पादन कार्यक्षमता आणि कारखान्याच्या एकूण गुंतवणुकीवरील परताव्यावर (ROI) परिणाम करतो.
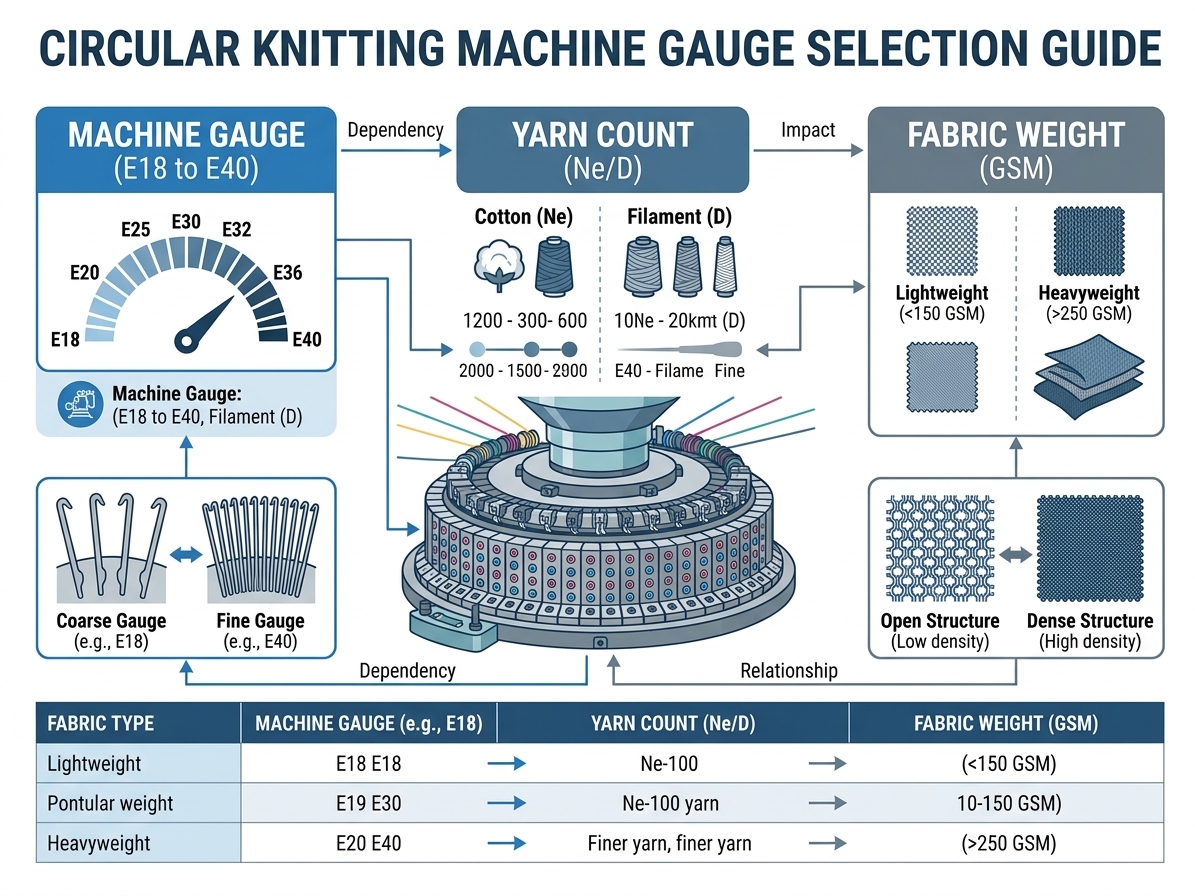
धाग्याच्या मापाची चुकीची जुळवणी केल्यामुळे अनेकदा धागा वारंवार तुटतो, कापडाचे वजन एकसारखे राहत नाही किंवा मशीनच्या सुईचे महागडे नुकसान होते.
तुम्ही मूल्यांकन करत असाल किंवासिंगल जर्सी गोलाकार विणकाम मशीनकिंवा एकडबल जर्सी मशीनमशीन गेज, धाग्याची वैशिष्ट्ये आणि अपेक्षित कापडाचे वजन (जीएसएम) यांची योग्य जुळवणी करण्यासाठी अचूकतेची आवश्यकता असते. हे सर्वसमावेशक मार्गदर्शक तुम्हाला तुमचे विणकाम उत्पादन सर्वोत्तम करण्यासाठी उपयुक्त अभियांत्रिकी अंतर्दृष्टी, वास्तविक उदाहरणे आणि देखभालीच्या पद्धती पुरवते.
१. निवडीमागील तर्क: अनुभवी उत्पादक विरुद्ध उत्पादनाला प्राधान्य देणारे खरेदीदार
B2B वस्त्रोद्योग यंत्रसामग्री खरेदीमध्ये, खरेदीदारांचे दृष्टिकोन दोन वेगळ्या प्रकारांमध्ये विभागले जातात:
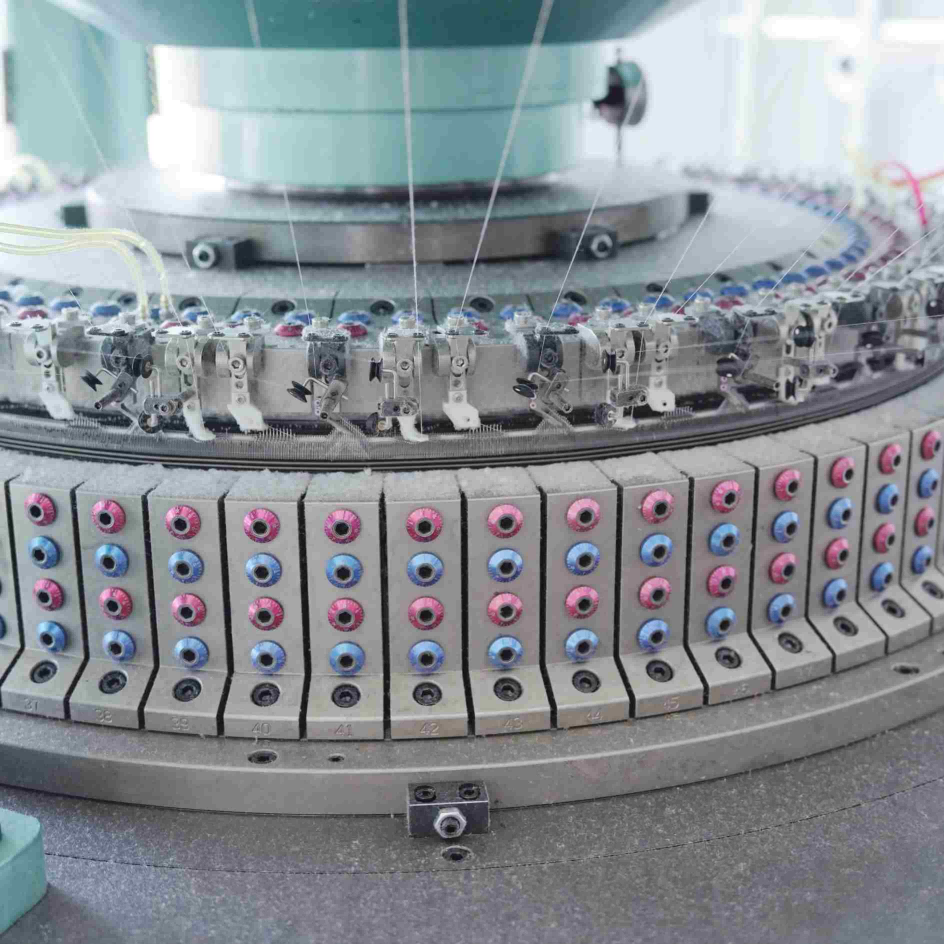
- अनुभवी उत्पादक:सामान्यतः तांत्रिक तपशीलांनुसार थेट ऑर्डर करा, ज्यामध्ये खालील गोष्टींचा समावेश आहेगेज (ई), सिलेंडरचा व्यास, फीडर्सची संख्या आणि एकूण सुयांची संख्या.
- नवीन उद्योग आणि वस्त्रोद्योगातील खरेदीदार:बऱ्याचदा तयार कापडाच्या नमुन्यापासून किंवा कपड्याच्या डिझाइनपासून सुरुवात करावी लागते, ज्यासाठी रिव्हर्स-इंजिनिअर्ड मशीन सेटअपची आवश्यकता असते.
उद्योग सल्ला:जर तुमच्याकडे यंत्रसामग्रीचे स्पष्ट तपशील नसतील,गेजचा अंदाज लावू नकाउत्पादनातील अडथळे आणि मोठ्या प्रमाणातील वाया जाणाऱ्या मालाचे प्रमाण टाळण्यासाठी, लक्ष्यित कापडाच्या नमुन्यापासून सुरुवात करणे हा सर्वात विश्वासार्ह मार्ग आहे.
२. कापडाचे वजन (जीएसएम) आणि धाग्यांची संख्या १:१ प्रमाणात का जुळत नाही?
उद्योगक्षेत्रात एक सामान्य गैरसमज असा आहे की, एका विशिष्ट स्थिर लुकअप टेबलवर अवलंबून राहणे.धाग्याची संख्या (उदा., 30s कॉटन)आपोआप एक निश्चित ठरवतेफॅब्रिकचे वजन (जीएसएम)आणिगेज.
प्रत्यक्ष उत्पादनामध्ये, कापडाच्या अंतिम वजनात खालील बाबींवर अवलंबून बदल होतो:
- फॅब्रिकची रचना:एकाच गेजवर ताण दिल्यावर प्लेन जर्सी, रिब, इंटरलॉक किंवा फ्रेंच टेरी यांची कामगिरी वेगवेगळी असते.
- धाग्याचे इलास्टेन आणि रचना:स्पँडेक्स/इलास्टेनचा समावेश असलेली मिश्रणे लूप तयार करताना वेगवेगळ्या प्रकारे वागतात.
- स्टिच कॅम घनता:टाक्यांची लांबी बदलल्याने धागा किंवा सिलेंडरचे घटक न बदलता घनता आणि वजन बदलते.
- अंतिम आकुंचन:विणकामानंतर धुणे, रंगवणे आणि उष्णतेने स्थिर करणे यांसारख्या प्रक्रिया अंतिम GSM मध्ये ५% ते १५% ने बदल घडवतात.
३. तांत्रिक जुळवणी मॅट्रिक्स: मशीन गेज, यार्न काउंट आणि जीएसएम
मानक सिंगल जर्सी उत्पादनासाठी या संदर्भ मॅट्रिक्सचा वापर करा:
| मशीन गेज (ई/जीजी) | सुयोग्य सूत कातण्याची संख्या (Ne) | योग्य फिलामेंट डेनियर (D) | कापडाच्या वजनाची सामान्य श्रेणी (जीएसएम) | प्राथमिक अनुप्रयोग |
|---|---|---|---|---|
| ई१८ – ई२० | १६ ते २४ | १५०डी – २००डी | १८० – २६० जीएसएम | जाड टी-शर्ट, कॅज्युअल वेअर, फ्लीस बेस |
| ई२४ – ई२८ | २८ ते ४० वयोगट | ७५डी – १००डी | १२० – १८० जीएसएम | स्टँडर्ड टी-शर्ट, ॲक्टिव्हवेअर, अंडरवेअर |
| ई३० – ई३२ | ४० ते ६० | ५०डी – ७५डी | ९० – १४० जीएसएम | उच्च-घनतेचे फाइन जर्सी, अॅथलेझर |
| ई३६ – ई४० | ६० ते ८०+ | २०डी – ५०डी | ६० – १०० जीएसएम | अत्यंत उत्कृष्ट लक्झरी पोशाख, सीमलेस वेअर |
४. केस स्टडी आणि गुंतवणुकीवरील परतावा (ROI): ईस्टिनो विरुद्ध युरोपियन/जपानी ब्रँड्स
यंत्रसामग्री अद्ययावत करताना एकूण मालकी खर्च (TCO) आणि गुंतवणुकीवरील परतावा (ROI) यांचे मूल्यांकन करणे आवश्यक असते.
अभ्यास प्रकरण: बांगलादेशातील कापड कारखाना
बांगलादेशातील एका मिलने १२ जुन्या युरोपीय युनिट्सचे आधुनिकीकरण केले.ईस्टिनो हाय-स्पीड सिंगल जर्सी मशीन्स.
- उत्पादन आउटपुट:साध्य केलेदैनंदिन टनेजमध्ये ३०% वाढऑप्टिमाइझ केलेल्या फीडर प्लेसमेंट आणि हाय-स्पीड ऑइलिंग सिस्टीममुळे.
- नीडल आणि कॅमचे दीर्घायुष्य:अचूक उष्णता-प्रक्रिया केलेल्या कॅम्समुळे सुईची झीज २५% ने कमी झाली, ज्यामुळे बचत झाली.वार्षिक १८,००० डॉलर्सपेक्षा जास्तबदलीच्या भागांमध्ये.
- गुंतवणुकीवरील परताव्याचा कालावधी:पूर्ण भांडवली खर्चाची वसुली आत११ महिनेजपानी आणि युरोपियन ब्रँड्सच्या (जसे की फुकुहारा) तुलनेत उत्कृष्ट कामगिरी, लक्षणीयरीत्या कमी प्रारंभिक गुंतवणुकीत देते.
५. “वापरण्याची पद्धत” आणि देखभाल: गेजमधील सामान्य विसंगती टाळणे
मशीनचे आयुष्य वाढवण्यासाठी आणि फॅब्रिकचे अचूक GSM राखण्यासाठी, खालील नियमित कार्यपद्धतींचे पालन करा:
- धाग्याच्या ताणाचे मापन:मोठ्या उत्पादन प्रक्रियेपूर्वी, डिजिटल टेन्शन मीटर वापरून सर्व फीडर्समधील यार्न फीडिंगचा तणाव मोजा.
- सिलेंडर साफसफाईची दिनचर्या:दर ८ तासांनी सुईच्या खाचांमध्ये साचलेला धाग्यांचा कचरा काढा. साचलेल्या कचऱ्यामुळे लूपचा आकार बदलतो आणि जीएसएममध्ये चढउतार होतात.
- तेल आणि स्नेहन तपासणी:उच्च वेगाच्या चाचण्यांदरम्यान औष्णिक प्रसरण आणि गेजचे अलाइनमेंट बिघडणे टाळण्यासाठी, स्वयंचलित तेल पंपांद्वारे नीडल्स आणि कॅम्सना स्वच्छ वंगण पुरवले जाईल याची खात्री करा.
६. ४-टप्प्यांची नमुना विश्लेषण प्रक्रिया
ज्या खरेदीदारांच्या मापदंडांची पुष्टी झालेली नाही, त्यांच्यासाठी आमची अभियांत्रिकी टीम रिव्हर्स-इंजिनिअरिंग सेवा प्रदान करते:
[लक्ष्यित फॅब्रिक नमुना] ➔ [प्रयोगशाळा संरचना विश्लेषण] ➔ [पॅरामीटर गणना] ➔ [आवश्यक मशीनचे दरपत्रक]- कापडाचे नमुने पाठवा:आपल्या लक्ष्यित कापडाचा २० × २० सेमी आकाराचा नमुना आमच्या तांत्रिक प्रयोगशाळेत पाठवा.
- प्रयोगशाळा चाचणी:अभियंते कोर्स/वेल्सची घनता, यार्न काउंट (Ne/D), लूपची लांबी आणि फिनिशिंगमधील आकुंचन यांचे विश्लेषण करतात.
- मशीन कॉन्फिगरेशन:आम्ही सिलेंडरचा अचूक व्यास, गेज (E), नीडल लॅचचे प्रकार आणि फीडर लेआउट निर्दिष्ट करतो.
- कोटेशन आणि सपोर्ट:फॅब्रिकच्या उत्कृष्ट कामगिरीच्या हमीसह एक सविस्तर प्रस्ताव मिळवा.
निष्कर्ष आणि पुढील पावले
गेज, सूत आणि जीएसएम अचूकपणे जुळवल्याने व्यावसायिक वस्त्र उत्पादनातील खर्चिक चुका टाळता येतात. अभियांत्रिकी सहाय्याने समर्थित विश्वसनीय यंत्रसामग्री निवडल्याने सातत्यपूर्ण उत्पादन आणि गुंतवणुकीवर जलद परतावा (ROI) सुनिश्चित होतो.
ईस्टिनो मशिनरी वापरून आपल्या कारखान्याला अद्ययावत करा.
आमची संपूर्ण श्रेणी पहावर्तुळाकार विणकाम यंत्रे.
- फॅब्रिक विश्लेषणाची गरज आहे का?मोफत फॅब्रिक नमुना मूल्यांकन आणि सानुकूलित मशीनच्या दरासाठी आजच आमच्या तांत्रिक टीमशी संपर्क साधा!
पोस्ट करण्याची वेळ: २३ सप्टेंबर २०२६